


Vad gör laserskärning idealisk för akrylskärmar?
En omfattande guide till konsten och vetenskapen om laserskärning av akryl för hög-skärmsapplikationer

Akryl skär som smör under en laser. Inte bokstavligen smör-mer som fryst smör om du gör det rätt-men poängen består. Jag har klippt tusentals displaybitar genom åren och har fortfarande inte hittat något som matchar laserskärning för kombinationen av kantkvalitet, hastighet och designflexibilitet som du får med gjuten akrylplåt.
Det de flesta saknar: inte all akryl är densamma. Gjuten akryl (cell-gjuten) skär vackert, ger dig den flam-polerade kanten som alla vill ha. Extruderad akryl? En helt annan historia. Provade det en gång på ett brådskande jobb eftersom leverantören hade slut på gjutplåten-kanterna kom ut grumliga, stressmärken överallt, var tvungen att hand-polera 200 stycken. Aldrig igen.
Gjutet vs. Extruderat Akryl: Den Avgörande Skillnaden
Gjuten akryl
Tillverkad genom att hälla flytande metylmetakrylat mellan glasplattor
Långsam härdningsprocess (timmar) skapar enhetlig molekylstruktur
Minimal inre stress
Skär rent med klara, flam-polerade kanter
Jämn ljusöverföring, perfekt för bakgrundsbelysning
Högre kostnad men överlägsen kvalitet för skärmar
Extruderad akryl
Trycks genom en form medan den är smält
Snabbare produktion men molekylkedjorna är i linje i extruderingsriktningen
Innehåller interna påfrestningar från tillverkningsprocessen
Skär med grumliga, grova kanter och synliga spänningslinjer
Ojämn ljusöverföring, dålig för bakgrundsbelysning
Lägre kostnad men oacceptabelt för skärmar av hög-kvalitet
"Jag testade detta specifikt: köpte 600x600mm ark av båda typerna från samma leverantör, klippte identiska mönster på båda. Gjutkanter: klara, släta, lätt flampolering. Extruderade kanter: grumliga, synliga spänningslinjer, grov textur. Båda skär med identiska parametrar. Materialstrukturen är skillnaden, inte skärprocessen."

Gjuten akrylplåt

Extruderad akrylkant
Varför Akryl svarar så bra på CO2-lasrar
Absorptionsspektrum. CO2-lasrar ger en våglängd på 10,6 mikrometer, precis i den söta punkten där PMMA (polymetylmetakrylat-det är akryls kemiska namn) absorberar energi effektivt. Du reflekterar inte strålen som du skulle göra med blankt aluminium, och sänder inte igenom som vanligt glas. Materialet värms upp exakt där strålen träffar, smälter rent, förångar överskottet. Fysiken fungerar till din fördel för en gångs skull.
Jämför det med polykarbonat. PC absorberar också vid 10,6 mikron, men det är en härdplast som förkolnar istället för att smälta rent. Man får bruna brända kanter, rökrester, måste springa mycket snabbare med mindre kraft för att minimera missfärgningen. För visningsarbeten där kantkvaliteten är viktig är det en icke-startare om du inte målar kanterna ändå.
Strålkvaliteten är viktigare än de flesta operatörer inser. M²-värde-hur nära din stråle är idealisk Gauss-påverkar direkt din skärkvalitet. Ett billigt rör med M² på 1,8 ger dig en fetare snitt och grövre kanter än ett bra tätat rör på M² på 1,1.


Jämförelse av strålkvalitet
| Strålkvalitet (M²) | Typ av rör | Kerf Bredd | Kantkvalitet | Kosta |
|---|---|---|---|---|
| 1.1 (Perfekt) | Förseglat rör av hög-kvalitet | 0,25 mm | Utmärkt - tydlig, smidig | $2200 |
| 1,8 (dålig) | Budget glasrör | 0,4 mm | Acceptabel - liten grovhet | $800 |
Proffs tips: Jag testade detta specifikt: samma maskin, samma parametrar, bytte röret. Spårbredden gick från 0,4 mm till 0,25 mm, kantskärheten förbättrades märkbart. Det är ett $800-rör kontra ett $2200-rör, och ja, du kan se skillnaden.
Parametrarna som ingen berättar för dig om
Ströminställningar är bara början. Alla fokuserar på watt-60W, 80W, 100W, vad som helst. Men den verkliga kontrollen kommer från hastighet, frekvens och hur du kombinerar dem.

| Material | Tjocklek | Driva | Hastighet | Frekvens | Luftassistent |
|---|---|---|---|---|---|
| Gjuten akryl | 3 mm | 70% | 15 mm/s | 5000 Hz | 0,8 bar |
| Gjuten akryl | 6 mm | 80% | 6 mm/s | 4000 Hz | 1,0 bar |
| Gjuten akryl | 10 mm | 90% | 2 mm/s | 3000 Hz | 1,2 bar |
Frekvens spelar roll
Frekvensen spelar roll eftersom du pulserar strålen, och högre frekvens betyder fler pulser per millimeter skärning. Fler pulser=jämnare kant men också mer värmeackumulering. För högt och du smälter tillbaka in i skäret.
Provade 20kHz en gång eftersom något foruminlägg sa att det gav "bättre resultat." Ja, bättre om du gillar smält akryl att svetsa ihop sig själv bakom snittet. Sjunkit tillbaka till 5kHz, problemet försvann.
Air Assist tryck
0,8 bar genom ett 2 mm munstycke, riktat något bakom brännpunkten. Inte i manualen. Fick reda på detta genom att testa och missa när jag hela tiden fick flashback-det var då hjälpluften studsar från materialet och blåser tillbaka förångad akryl på den övre ytan och lämnar rester.
Vinkla munstycket 15 grader bakåt från lodrät, plötsligt ingen mer flashback. Det tog mig tre månader att ta reda på det.
Exempel på parameterkonfiguration

Edge Quality handlar om termisk hantering
Den "flamma-polerade" kanten som alla vill ha kommer från akrylsmältningen och ytspänningen som drar den slät när den åter- stelnar. Det är därför gjuten akryl fungerar och extruderad inte-har enhetlig molekylär orientering, extruderad har inre spänningar från extruderingsprocessen som visar sig som spänningsmärken när du värmer den.
Brännpunktsposition förändrar allt. De flesta fokuserar exakt på materialytan. Jag fokuserar 1 mm under ytan för allt över 5 mm tjockt. Ger dig en något bredare snitt upptill men underkanten blir renare och du får mindre kolning på baksidan.
För visningsbitar där du tittar på kanterna spelar den översta snitten ingen roll-du putsar den ändå om du bryr dig så mycket.
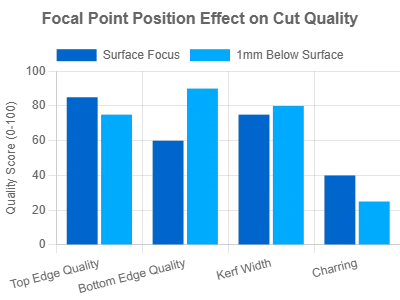

Dålig kantkvalitet (extruderad)

Utmärkt kantkvalitet (cast)
Tjocklek spelar ingen roll-linjärt

3 mm akrylsnitt vid 15 mm/s, 6 mm behöver 6 mm/s, 10 mm behöver 2 mm/s. Det är inte linjärt eftersom värmeledning börjar dominera-ju tjockare materialet är, desto mer värme leder bort innan strålen kan förånga materialet hela vägen igenom. Sluta med att behöva oproportionerligt mer energi.
Hade ett projekt en gång, 20 mm akrylblock för en museivisning. Kunde inte klippa den i en gång-lasern maxar runt 12-15 mm beroende på maskin. Var tvungen att vända biten och skära från båda sidor, möttes i mitten. Man kan se foglinjen om man tittar nära, men under displaybelysningen märker ingen. Nämnde detta för kunden i förväg, de var bra med det. Bättre än att försöka routera den och få verktygsmärken överallt.
Designbegränsningar som inte är uppenbara
Minsta funktionsstorlek
Minsta funktionsstorlek är cirka 2x din skärbredd om du vill att den ska överleva hantering. Mitt 0,25 mm snitt betyder att 0,5 mm är tekniskt möjligt, men allt under 1 mm tenderar att gå sönder under rengöring eller montering.
Gjorde en körning av intrikata snöflingor en gång-0,6 mm kopplingar mellan elementen - förlorade 30 % för att gå sönder bara genom att ta bort dem från sängen. Omdesignad med 1,2 mm minimum, noll fel.
Innerhörn
Innerhörn har alltid en radie som är lika med snittbredden. Kan inte få skarpa 90 graders hörn eftersom strålen är rund. Om du behöver ett fyrkantigt hörn för en flik-och-spårfog måste du designa springan överdimensionerad eller fila hörnen manuellt.
För visningsarbete är det vanligtvis inget problem-de flesta mönster fungerar bra med 0,2 mm avrundade hörn. Men för precisionsmekaniska passningar spelar det roll.
Gravyr djup
Du kan rastergravera-akryl för ytdetaljer, men det praktiska djupet är kanske 0,3-0,5 mm innan du börjar få inkonsekventa resultat. Strömfördelningen över det graverade området är inte helt likformiga kanter tenderar att få mer energi än mitten.
Visas som ojämnt djup i stora fyllda ytor. Verkligt exempel: gjorde ett parti namnskyltar med raster-fyllda bakgrunder. Mitten av varje märke kom ut 0,15 mm djupt, kanterna var 0,3 mm. Såg hemskt ut.
Skärordning
Om du gör ett ark med många utskärningar, klipp först inredningsdetaljerna, struktursnitt sist. Annars tappar arket styvhet halvvägs och börjar skeva av värmen, kastar av din brännvidd för de återstående snitten.
Lärde mig detta på den hårda vägen på ett jobb med 50 små hål i en tunn bakplatta-klippte omkretsen först, arket krökte sig under hålskärningen, fokus var 3 mm borta i slutet. Halva hålen var grova. Ändrade klippordningen, problemet löst.

Designtips för rena kanter
Vektor skärning
Vektorskärning slår alltid raster för kanter. Rasterläget är till för att gravera ytor, inte skära igenom. Vektorläget följer konturerna med konstant hastighet och kraft-mycket renare.
Klippriktning
Skärriktningen påverkar hörnkvaliteten något. Kraftiga riktningsförändringar orsakar en liten retardation, vilket innebär att mer energi dumpas i hörnet, vilket kan orsaka överhettning.
Delfixering
För små delar eller tunt material under 2 mm behöver du hålla ner eller så kan delen förskjutas mitt-av lufttrycket. Magnetiska håll-ner fungerar bra för tunt ark.
Produktionsöverväganden
Häckningseffektivitet
Kapningseffektiviteten avgör din materialkostnad. Akrylark är dyrt-$85 för ett 4'x8' ark med 3 mm gjutet från vår leverantör. Varje kvadrattum du slösar är pengar borta.
Bra kapslingsprogram ger dig 85-90 % materialanvändning på komplexa jobb. Dålig häckning eller lat delplacering? 65-70% utnyttjande och plötsligt förlorar du $25-30 per ark.
Verkligt exempel: Fick en praktikant göra häckningen en gång utan att kolla. Han lämnade 40 mm mellanrum mellan delarna "för säkerhets skull." Förlorade 15 % av arkytan till ingenting. Visade honom hur man kapar med 5 mm mellanrum-fick tillbaka de 15 %. På ett 200-arks jobb sparas $2 550.

Cykeltid vs kantkvalitet

Gjorde en del tidsstudier: 15 mm/s ger mig en cykel på 12-minuter för en typisk visningsdel. 25mm/s minskar den till 7 minuter men jag måste ägna 10 minuter åt att polera kanterna för hand efteråt. Matematik är uppenbart men folk argumenterar fortfarande för "snabbare skärning" utan att överväga nedströmsarbete.
Kostnadsstruktur
Materialkostnad
40-50 % av jobbkostnaden för de flesta visningsarbeten. 3mm klargjuten akryl kostar cirka 85 USD per 4x8 ark, du får kanske 6-8 typiska visningsbitar per ark. Kalla det $12-15 materialkostnad per styck.
Maskintid
Beräknat genom klipplängd dividerat med hastighet plus inställningstid. En typisk visningsbit har kanske 2 meter skärbana. Det är 133 sekunders klippning, kalla det 3 minuter med inställning. Vid 60 USD/timme maskintid är det 3 USD per styck.
Arbetskraftskostnad
Variabeln alla underskattar. Materialförberedelse, efter-rengöring, kvalitetskontroll, förpackning. Räkna med minst 5 minuter per styck. Vid 25 USD/timmes arbetskostnad är det 2,08 USD per styck.
Total kostnad: $12 material + $3 maskin + $2 arbetskraft=$17 per styck. Sälj för $45-60 beroende på komplexitet och kund.
Vad går fel
Flisning på hörn
Händer när du klipper för snabbt eller materialet har inre spänningar. Balken avslutar snittet men termisk chock spricker hörnet. Vanligtvis ett 1-2mm chip, men förstör delen.
Tillbaka-Ytförkolning
Händer på tjockt material när lasern går ut. Air assist blåser ut det förångade materialet från botten, men en del kondenserar på baksidan som mörka rester.
Lösning:
Förångade akrylavlagringar på fokuseringslinsen, minskar kraftöverföringen, gör brännpunkten större och mindre definierad. Du märker inte omedelbart-nedskärningar blir bara gradvis värre under några dagar.
Delförskjutning
För små delar eller tunt material under 2 mm behöver du hålla ner eller så kan delen förskjutas mitt-av lufttrycket.
Jämförelse med andra skärmetoder
| Metod | Bäst för | Kantkvalitet | Komplexitet | Kosta | Post-Bearbetning |
|---|---|---|---|---|---|
| Laserskärning | Komplexa former, tunna till medeltjocka | Utmärkt (flame-polerad) | Hög (komplicerad design) | Medium | Minimal |
| Frässkärning | Tjockt material, raka snitt | Bra (verktygsmärken) | Medium | Låg till Medium | Polering krävs |
| Sågkapning | Endast raka linjer | Rättvis (synliga snittlinjer) | Låg | Låg | Slipning krävs |
| Vattenstråle | Mycket tjockt material | Bra (matt finish) | Hög | Hög | Polering krävs |
| CNC kniv | Mycket tunt material | Rättvis | Medium | Medium | Kantbearbetning |
Utrustningsöverväganden
Rörliv
Maskinstorlek
Extraktion är obligatoriskt
Förångad akryl är otäck grejer-irriterande i luftvägarna, täcker allt med klibbiga rester, luktar fruktansvärt. Behöver minst 800 CFM utsug vid skärhuvudet, ventilerat utanför.
Jag använder en inline centrifugalfläkt (Soler & Palau TD-200), 940 CFM, 4" kanal. Håller arbetsområdet rent och du andas inte in polymerångor hela dagen.
Vissa människor billiga ut och använda en badrumsfläkt-120 CFM, helt otillräcklig. Synlig rök i arbetsområdet, klagomål från andra personer i byggnaden. Var inte den personen.

Vad jag skulle säga till någon som börjar
Materialval
Köp gjuten akryl, inte extruderad, såvida inte kostnaden är absolut kritisk och kantkvaliteten spelar ingen roll. Testa dina parametrar noggrant innan produktion-olika leverantörers material skär olika även om det hela är "gjuten akryl". Dokumentera dina inställningar för varje materialtyp och tjocklek.
Investera i utvinning
Inte billig ut. Dina lungor är inte utbytbara och akrylångor kommer att förstöra din dag utan ordentlig ventilation. Ta med $500-600 för ett riktigt extraktionssystem, bara gör det.
Underhåll maskinen
Varje vecka: kontrollera linsen, rengör speglar, inspektera lufthjälpmunstycket. Månatligen: kontrollera remspänningen, smörj linjära skenor, verifiera strålens inriktning. Årligen: byt ut speglar, byt rör om närmar sig slutet av livet. Att hoppa över underhåll kostar dig mycket mer i misslyckade nedskärningar och stillestånd än själva underhållet.
Börja enkelt
Börja med enkla geometrier och arbeta vidare. Hoppa inte rakt in i komplexa kapslade delar med 0,5 mm funktioner. Skär fyrkanter och cirklar, mät skärbredden, kontrollera kantens kvalitet, skriv in dina parametrar. Prova sedan kurvor, sedan komplexa former och sedan täta kapslingar. Promenad före löpning osv.
Kontrollera brännvidd
Kontrollera brännvidden före varje jobb. Jag har gjort detta i flera år och jag verifierar fortfarande brännpunktspositionen manuellt med en mätstift innan jag påbörjar ett snitt. Tar 10 sekunder, förhindrar problemet "varför klippte hela det här arket som skräp" när du inser att du var 5 mm ur fokus hela tiden.
Dokumentera allt
För en logg över parametrar som fungerar för olika material och tjocklekar. Notera vilka leverantörer som tillhandahåller material av bästa kvalitet. Spåra jobbtider och materialanvändning för att förfina din kostnadsberäkning. Dokumentation förvandlar erfarenhet till upprepad framgång.
"Det är i stort sett det för laserskärande akrylskärmar. Fungerar utmärkt om du matchar materialet till processen och ställer in dina parametrar. Skär rent, ser professionellt ut, snabbare än något alternativ för komplexa former. Förvänta dig bara inte att det är händer-av-bra resultat kräver uppmärksamhet på detaljer och korrekt underhåll."
Exempel på akryldisplay

Displaystativ
Intrikat laser-displaystativ i akryl med flam-polerade kanter och exakt flik-och-fackmontering. Perfekt för visning av produkter i detaljhandeln.

Produktvisningstavla
Anpassad visningstavla i akryl med lasergraverat-märke och exakt skurna spår för produktvisning. Det klara materialet möjliggör mångsidig användning i alla miljöer.

Display Fall
High-vitrin i akryl med laser-skär precisionsfogar och polerade kanter. Perfekt för museiutställningar eller högt-försäljningsobjekt.


